
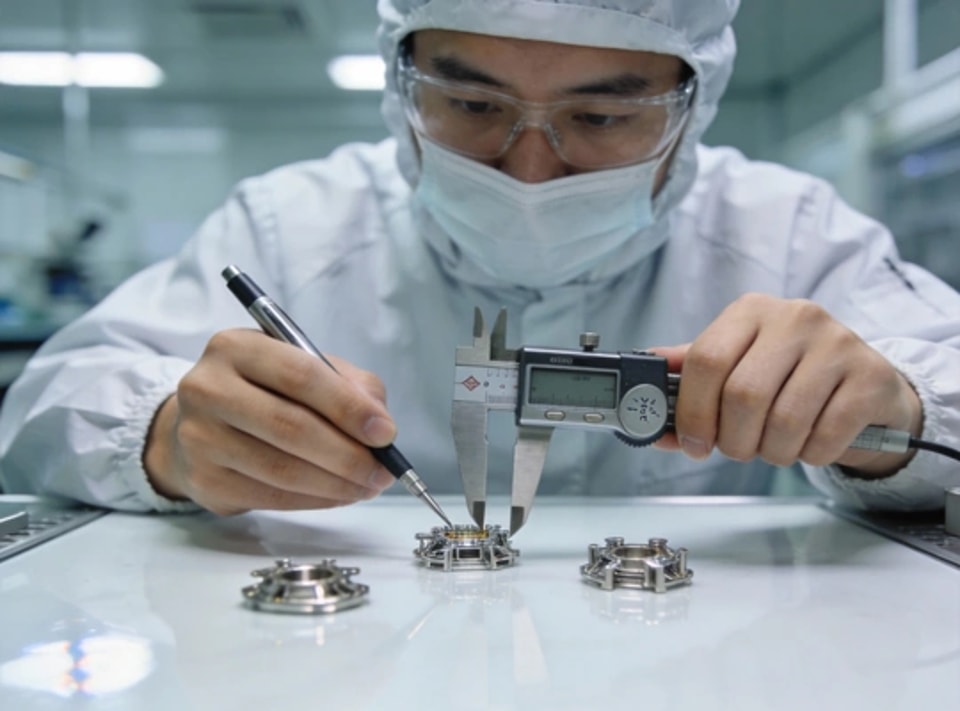
Templates29는 TUV Rheinland가 실시한 엄격한 12개월간의 준비 및 심사 과정을 거쳐 항공우주 산업의 국제 공인 품질경영 표준인 AS9100D 인증을 성공적으로 획득했음을 알려드립니다.인증 범위항공우주 등급 알루미늄, 티타늄 및 니켈 합금의 CNC 가공구조 부품 및 엔진 부품의 5축 복합 형상 가공AS9102 표준에 따른 초도품 검사(FAI)원자재부터 완제품까지 완벽한 소재 추적성 확보품질 투자를 통한 역량 강화이번 인증을 위해 Templates29는 다음을 포함한 새로운 품질 인프라에 250만 달러를 투자했습니다.VAST XTR gold 스캐닝 프로브를 장착한 Zeiss Contura G2 3차원 측정기(CMM)항공우주 전용 클린룸 검사 구역(클래스 100,000)로트 단위 추적성과 ITAR 규정 준수 데이터 처리를 지원하는 업그레이드 ERP 시스템생산직 직원 45명 전원을 대상으로 하는 종합 교육 프로그램"AS9100D 인증은 정밀 제조 분야에서 최고 수준의 품질 기준을 준수하겠다는 당사의 의지를 보여줍니다. 이번 성과를 바탕으로 Templates29는 항공우주 분야 1차 및 2차 협력업체에 더욱 자신 있게 서비스를 제공할 수 있게 되었습니다." — Templates29 품질 담당 이사

Templates29는 DMG Mori DMU 65 monoBLOCK 5축 동시 가공 머시닝센터 3대를 추가해 정밀 가공 역량을 확대합니다. 여러 차례 셋업이 필요했던 복잡한 항공우주 및 의료 부품을 한 번에 생산할 수 있습니다.신규 가공 역량5축 동시 가공:임펠러, 터빈 블레이드 및 자유곡면의 전체 윤곽 가공 가능고속 주축:알루미늄 및 티타늄의 정밀 마무리 가공을 위한 20,000RPM HSK-A63 주축자동화:72시간 무인 운전을 지원하는 Erowa Robot Compact 80 팔레트 시스템 통합정밀도:전체 가공 영역 650×520×475mm에서 체적 정확도 가공 인증 소재알루미늄: 6061-T6, 7075-T6, 2024-T3티타늄: Ti-6Al-4V(5등급), CP 2등급니켈 합금: Inconel 718, Inconel 625스테인리스강: 17-4PH, 15-5PH, 316L적용 사례초기 프로젝트에는 위성 구조 브래킷(7075-T6, ±0.015mm), 의료용 임플란트 가이드 플레이트(Ti-6Al-4V, Ra 0.4μm), 터보차저 압축기 휠(Inconel 718)이 포함됩니다. 이들 사례는 신규 5축 생산 셀의 다용도성과 정밀도를 보여줍니다.
Templates29는 차세대 생산 역량과 인더스트리 4.0 기술에 1,500만 달러를 투자해 조성한 10,000m² 규모의 스마트 제조 시설을 성대하게 개장한다고 발표했습니다.시설 주요 특징DMG Mori와 Mazak의 신규 5축 장비 12대를 포함한 CNC 가공 센터 48대AGV 차량과 수직형 보관 타워를 활용한 자재 자동 이송모든 장비에 설치된 IoT 센서를 통한 실시간 생산 모니터링RFID 공구 추적 및 자동 공구 사전 설정 기능을 갖춘 중앙 집중식 공구 관리 시스템지속가능성 강화 기능에너지 수요의 35%를 충당하는 500kW 규모의 옥상 태양광 설비폐쇄형 냉각수 재활용 시스템으로 물 소비량 60% 절감생산 현장 전반에 재실 감지 센서를 적용한 LED 조명 설치금속 칩 재활용 프로그램으로 금속 폐기물의 98%를 회수해 재용해생산능력 확대 효과신규 시설을 통해 연간 생산능력이 두 배로 늘어나 500만 개 이상의 부품을 생산할 수 있습니다. 자동차, 항공우주 및 의료기기 고객을 위한 전용 생산 셀을 운영하며, 2026년 2분기부터 완전 가동될 예정입니다.
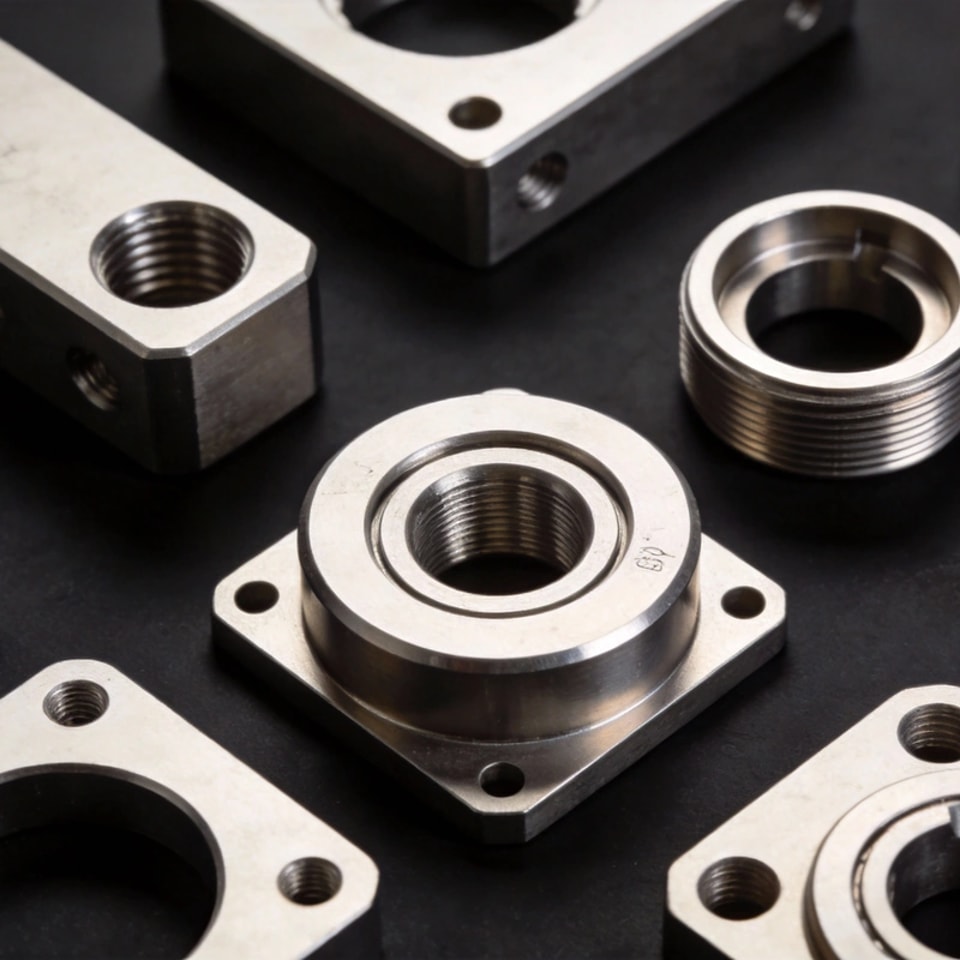
Templates29는 Toshiba DC2000J-GS 2,000톤 냉실 다이캐스팅기의 설치 및 시운전을 발표했습니다. 이번 설비 도입으로 자동차 및 통신 산업용 대형 알루미늄 구조 부품 생산 역량이 크게 확대됩니다.장비 사양형체력:2,000톤, 투영 면적 최대 3,200cm² 지원주조 중량:사이클당 최대 알루미늄 25kg형판 크기:대형 하우징 및 구조용 주조품에 적합한 1,600×1,400mm사이클 타임:실시간 공정 모니터링을 통해 사이클 타임을 45~90초로 최적화통합 생산 셀취출, 급랭 및 트림 프레스 투입을 담당하는 ABB 6축 로봇플래시를 자동 제거하는 Bühler 트림 프레스기공 검출용 X선 검사 스테이션(ASTM E505 레벨 2)합금 조성을 실시간으로 검증하는 분광기주요 적용 분야2000T 라인은 박육부의 건전성과 높은 기계적 특성이 요구되는 전기차 배터리 트레이 하우징, 5G 매크로 기지국 인클로저, 자동차 구조용 크로스멤버 생산에 맞춰 특별히 구성되었습니다. A380 및 A356-T6 합금을 사용합니다.

CNC 가공 부품의 성능, 가공성, 비용 효율성을 최적화하려면 적절한 알루미늄 합금을 선택하는 것이 중요합니다. 이 기술 가이드에서는 가장 널리 사용되는 알루미늄 합금과 각 합금에 적합한 용도를 비교합니다.합금 비교6061-T6(다용도 표준 합금)인장 강도:310 MPa, 항복 강도 276 MPa가공성:매우 우수 — 칩 배출이 원활하고 공구 마모가 적음용접성:매우 우수 — 재시효 처리 후 열영향부(HAZ)에서 강도의 60% 유지적합한 용도:구조용 브래킷, 하우징, 지그, 고정구, 일반 기계 가공 부품비용 지수:1.0× (기준)7075-T6 (고강도 합금)인장 강도:572 MPa, 항복 강도 503 MPa가공성:매우 우수 — 날카로운 공구와 강성이 높은 셋업 필요용접성:불량 — 용접 조립품에는 권장하지 않음적합한 용도:항공우주 구조물, 고응력 부품, 강철을 대체하는 경량 소재비용 지수:1.8× (6061 대비)2024-T3 (내피로 합금)인장 강도:483 MPa, 항복 강도 345 MPa가공성:양호 — 마모성이 다소 있으므로 초경 공구 사용용접성:불량 — 일반적으로 리벳 또는 기계식 체결 방식 사용적합한 용도:항공기 외피, 피로 수명이 중요한 구조 부재, 동체 부품비용 지수:1.5× (6061 대비)소재 선택 기준표요구 성능6061-T67075-T62024-T35052-H32강도중간높음높음낮음내식성양호보통보통매우 우수용접성매우 우수불량불량매우 우수아노다이징매우 우수양호보통양호비용낮음높음중간낮음DFM 설계 팁특별한 물성이 필요한 경우가 아니라면 6061-T6를 기본 소재로 지정하세요.7075는 가공 중 변형을 방지할 수 있도록 벽 두께를 최소 2mm로 설계하세요.최대 강도를 원하면 T6 열처리를, 뒤틀림을 최소화해야 하는 응력 제거 판재에는 T651을 요청하세요.초기 설계 단계부터 아노다이징 적합성을 고려하세요. 2024는 장식용 아노다이징 시 색상이 균일하지 않을 수 있습니다.
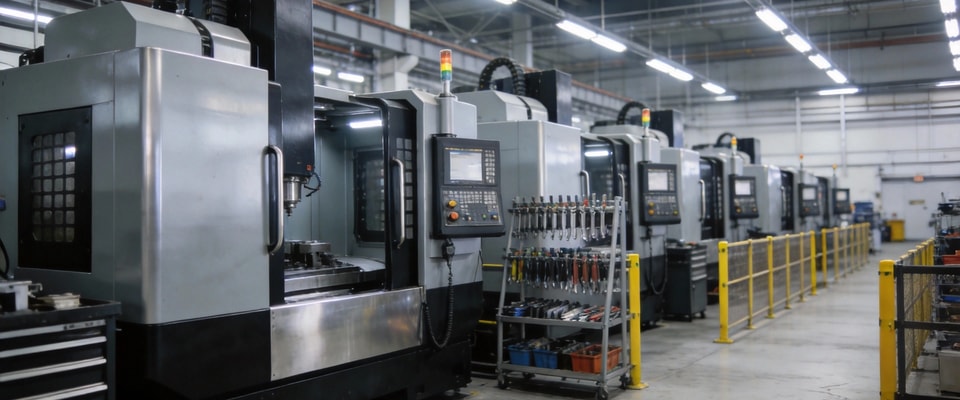
자동차, 전자, 의료 및 산업 분야의 OEM들이 리쇼어링과 니어쇼어링 전략을 가속화하면서 글로벌 제조 환경이 근본적으로 변화하고 있습니다. 이 분석에서는 이러한 변화의 동인과 B2B 부품 공급업체에 미치는 영향을 살펴봅니다.리쇼어링의 주요 동인1. 공급망 회복탄력성팬데믹 이후 얻은 교훈: OEM의 78%가 국내 공급업체 다변화를 확대하고 있다고 답했습니다지정학적 불확실성으로 ‘차이나+1’ 및 ‘차이나+2’ 조달 전략이 확산되고 있습니다재고 보유 비용이 높아지면서 공급망 단축의 경제성이 커지고 있습니다2. 총소유비용(TCO)해외 인건비 상승으로 정밀 부품의 비용 격차가 8~15%까지 줄어들고 있습니다운송비는 안정세를 보이고 있지만 2019년 기준치보다 여전히 2.3배 높습니다불량, 재작업, 보증 등 품질 관련 비용은 해외 조달 시 15~20% 더 높은 경우가 많습니다3. 정부 인센티브CHIPS법과 IRA로 2,000억 달러 이상의 제조업 투자 약정이 추진되고 있습니다첨단 제조 공정에 대한 20% 연구개발 세액공제생산시설을 자국으로 이전한 기업의 설비 투자에 대한 가속상각공급업체에 미치는 영향리쇼어링 수요에 대응할 수 있는 부품 공급업체는 견적 요청(RFQ)이 25~40% 증가하고 있으며, 특히 CNC 가공, 다이캐스팅, 전기기계 조립 분야에서 두드러집니다. AS9100D, IATF 16949, ISO 13485 인증을 보유한 공급업체의 수요가 가장 높습니다.
표면 조도는 정밀 제조에서 가장 자주 지정되면서도 오해가 많은 사양 중 하나입니다. 이 실용 가이드에서는 일반적인 가공 공정의 표면 거칠기 기준, 측정 방법 및 구현 가능한 값을 명확히 설명합니다.주요 파라미터Ra(산술 평균 거칠기):가장 널리 지정되는 파라미터로, 평균선으로부터의 편차를 평균한 값입니다. 간단하고 보편적으로 이해하기 쉽지만, 주기적인 표면 패턴은 반영하지 못할 수 있습니다.Rz(평균 최대 높이):평가 길이 내에서 측정한 다섯 개의 최대 산과 골 높이 차를 평균한 값입니다. Ra보다 간헐적으로 발생하는 깊은 흠집이나 돌출부에 민감합니다.Rmax(최대 거칠기):산과 골 사이의 단일 최대 높이 차입니다. 최악 조건이 중요한 밀봉면과 베어링 구멍에서 핵심적인 기준입니다.공정별 가공 능력표공정Ra 범위(μm)일반적인 Ra비고황삭 선삭3.2-12.56.3가공면 그대로, 초경 인서트 사용정삭 선삭0.8-3.21.6미세 이송, 날카로운 인서트황삭 밀링3.2-12.56.3페이스 밀, 초경 공구정삭 밀링0.8-3.21.6볼 노즈 또는 와이퍼 인서트원통 연삭0.1-0.80.4정밀 연삭 저널평면 연삭0.2-1.60.8평면 기준면랩핑0.025-0.40.1씰링면, 게이지 블록연마0.012-0.10.05미러 마감, 광학 마감비용 영향표면 조도를 한 단계 개선할 때마다 가공 비용은 대략 두 배로 증가합니다. Ra 3.2에서 Ra 1.6으로 높이면 비용이 15~20%, Ra 1.6에서 Ra 0.8로 높이면 25~35%, 연삭이 필요한 Ra 0.8에서 Ra 0.4로 높이면 40~60% 증가합니다. 부품 비용을 최적화하려면 각 표면에 허용 가능한 가장 거친 조도를 지정하세요.도면 표기 모범 사례ISO 1302에 따라 Ra를 마이크로미터(μm) 단위로, 또는 ASME Y14.36에 따라 마이크로인치(μin) 단위로 지정하세요.중요 표면에만 표면 거칠기 기호를 적용하고, 중요하지 않은 표면은 ‘가공 상태 그대로’를 기본값으로 두세요.씰링면처럼 Rz가 중요한 경우, 오해를 방지하기 위해 Ra와 Rz를 모두 지정하세요.원통형 부품은 측정 방향(원주 방향 또는 축 방향)을 명시하세요.
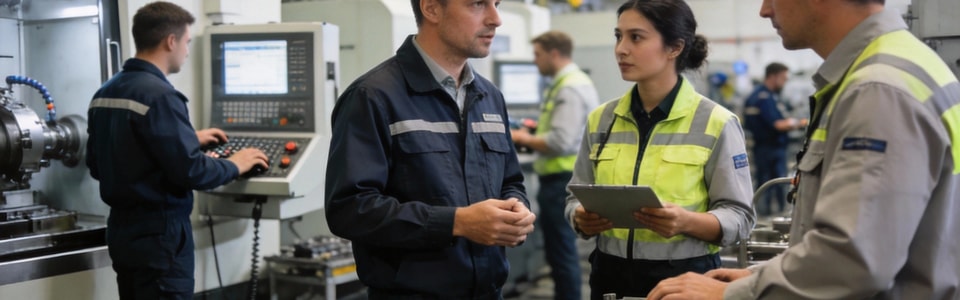
인더스트리 4.0은 더 이상 개념에 머물지 않고 생산 현장의 현실이 되었습니다. 이 글에서는 IoT 센서, 디지털 트윈 기술, AI 기반 분석이 CNC 가공 작업을 사후 대응형에서 예측형으로 전환해 품질, 효율성 및 비용을 실질적으로 개선하는 방법을 살펴봅니다.IoT 연결 CNC 기계진동 모니터링:스핀들에 장착된 가속도계가 고장 15분 전에 공구 마모 패턴을 감지하고 공구 자동 교환을 작동시킵니다열 보정:실시간 온도 센서가 축 위치를 조정해 8시간 생산 교대 동안 ±2μm의 정밀도를 유지합니다.전력 소비:전류 모니터링 데이터를 절삭력과 연계해 소재와 공구 조합별 최적 이송 속도와 절삭 속도를 파악합니다.디지털 트윈의 이점가상 시운전:새 부품 가공 프로그램을 실제 소재에 적용하기 전에 충돌을 완벽하게 감지하며 시뮬레이션해 초도품 불량을 85% 줄입니다.공정 최적화:시뮬레이션으로 공구 경로의 비효율을 찾아 평균 가공 시간을 12~18% 단축합니다.예지 정비:부품 수명 모델을 통해 베어링, 볼스크루, 웨이 커버의 교체 시점을 4~6주 전에 예측합니다.투자수익률 분석지표IoT 도입 전IoT 도입 후개선율설비종합효율(OEE)62%81%+19%p불량률3.2%0.8%-75%비계획 가동 중단 시간연간 180시간연간 32시간-82%공구 비용연간 $420K연간 $310K-26%2025년 Templates29는 전체 CNC 장비에 IoT 모니터링을 도입해 14개월 만에 투자비를 회수했으며, AI 기반 자율 가공 최적화를 위한 기반을 마련했습니다.